
Répartition inégale de la charge électrique, pertes thermiques et perturbations du flux d'air lors de la vérification de la température du four
Fours de boulangerie professionnels Il est indispensable de maintenir une température homogène dans l'ensemble de la chambre de cuisson afin de garantir une qualité constante des produits, des résultats de production reproductibles et la satisfaction des clients. Cependant, les différences de puissance des éléments chauffants, de performances des ventilateurs, de stabilité de l’alimentation électrique et d’isolation de la chambre peuvent entraîner d’importantes variations de température. Ces problèmes deviennent plus perceptibles lorsque les fours fonctionnent à pleine charge ou dans des régions où l’alimentation électrique est instable, où les températures ambiantes sont élevées et où les fluctuations de tension sont fréquentes. En l’absence d’un test standardisé d’uniformité de la température des fours professionnels avant expédition, les fabricants risquent de livrer des équipements produisant des résultats de cuisson inégaux, augmentant la consommation d’énergie et générant des réclamations après-vente coûteuses. Un test systématique de réception en usine des fours est donc essentiel pour identifier les écarts thermiques avant que les équipements ne quittent l’usine.
Pour fours à convection commerciaux, la tolérance recommandée pour l'uniformité de la température se situe entre ±5 °C et ±10 °C à la température de fonctionnement choisie, en fonction de la conception du four et de l'application. Les essais doivent inclure au moins 9 à 12 points de mesure de température étalonnés, des conditions de chargement représentatives, une alimentation électrique contrôlée et un temps de stabilisation suffisant. En tant que professionnel four commercial En tant que fabricant et fournisseur, FLAMEMAX met en œuvre des procédures systématiques de test de la répartition de la chaleur dans les fours de cuisson afin de vérifier les performances thermiques, l'uniformité du flux d'air et la fiabilité de fonctionnement avant l'expédition.
Pour les détaillants de matériel de restauration, les importateurs d'équipements de cuisine, les distributeurs en gros et les sociétés d'achat internationales, comprendre le processus de vérification de la température des fours permet de réduire les risques liés à l'approvisionnement et d'améliorer la cohérence des produits. Les procédures techniques et les cas concrets en usine présentés ci-dessous expliquent comment évaluer les performances thermiques et établir des critères de réception fiables.
1. Définir l'emplacement des capteurs et les conditions de charge
Mise en place d'un schéma de mesure de température représentatif
La première étape d'un test fiable de l'uniformité de la température d'un four professionnel consiste à déterminer où les capteurs de température doivent être installés. Une simple mesure de température au centre de la chambre de cuisson ne permet pas de refléter avec précision les performances thermiques de l'ensemble du four. Les fours professionnels présentent généralement des écarts de température entre les parties supérieure et inférieure, entre l'avant et l'arrière, ainsi qu'aux endroits situés à proximité des éléments chauffants ou des sorties d'air.
Pour une norme four commercial à convection, l'équipe d'ingénieurs doit mettre en place un réseau de mesure couvrant différentes positions horizontales et verticales. Il est recommandé de disposer d'au moins neuf points de mesure pour une évaluation de base de la chambre, tandis que les fours plus grands peuvent nécessiter douze capteurs ou plus. Les thermocouples doivent être positionnés sans contact direct avec les parois métalliques, les plaques de cuisson ou les éléments chauffants, sauf si l'objectif spécifique de la mesure nécessite une surveillance de la température de surface.
Un dispositif de mesure pratique comprend :
- Partie supérieure : Installez trois capteurs à gauche, au centre et à droite afin de détecter les différences de température à proximité de la zone de chauffage supérieure.
- Partie centrale : Installez trois capteurs afin d'évaluer la zone principale de cuisson et de déterminer la température de fonctionnement représentative de la chambre.
- Partie inférieure : Installez trois capteurs pour détecter toute accumulation de chaleur, une circulation insuffisante ou des pertes de température près du fond.
- Autres positions à l'avant et à l'arrière : Pour les fours de grande capacité, installez des capteurs près de la porte et de la paroi arrière afin d'évaluer la répartition du flux d'air et la pénétration de la chaleur.
- Point de référence du débit d'air : Installez un capteur supplémentaire près de la sortie de circulation lorsque vous évaluez les performances d'un système de chauffage à ventilation.
Définition de conditions de charge réalistes
L'uniformité de la température ne doit pas être évaluée uniquement dans un four vide. Une chambre vide fournit certes des informations de référence utiles, mais les applications commerciales réelles impliquent la présence de plaques de cuisson, de produits alimentaires et de différentes densités de chargement. Ces éléments influencent la résistance à l'écoulement de l'air, l'absorption de chaleur et le temps de récupération.
Par exemple, un distributeur de produits de boulangerie qui achète fours à convection Pour la production industrielle de pain, il peut être nécessaire d'assurer un chauffage homogène sur cinq ou dix positions de plaques. Un importateur d'équipements de restauration qui achète des fours destinés à la cuisson au four et à des applications culinaires générales peut privilégier la vitesse de récupération après des ouvertures fréquentes de la porte.
FLAMEMAX recommande de définir trois conditions d'essai :
- Essai à chambre vide : Faites fonctionner le four sans plateaux ni produits afin de déterminer ses caractéristiques de chauffage de référence.
- Essai de charge représentative : Utilisez la configuration normale du bac et une charge d'essai normalisée pour évaluer les conditions réelles de fonctionnement.
- Essai de charge maximale de calcul : Testez le four à sa capacité de charge maximale spécifiée afin de détecter d'éventuelles obstructions de la circulation d'air et une puissance de chauffage insuffisante.
Au cours de ces essais, les ingénieurs doivent veiller à ce que l'espacement entre les plateaux, les positions de chargement et les caractéristiques des matériaux d'essai restent constants. Cette approche permet au fabricant de faire la distinction entre les écarts de température liés à l'équipement et les variations dues à des méthodes de chargement différentes.
2. Mesure de la déviation, de la reprise et de la stabilisation
Évaluation des écarts de température dans la chambre de cuisson
Une fois les positions de mesure et les conditions de charge définies, l'étape suivante consiste à enregistrer les variations de température tout au long du cycle de cuisson. Le four commercial L'essai d'uniformité de la température doit permettre d'évaluer non seulement la température affichée par le régulateur, mais aussi les températures réelles mesurées en plusieurs points à l'intérieur de la chambre.
Par exemple, lorsque le four est réglé à 180 °C, l'équipe d'ingénieurs doit enregistrer la température à chaque emplacement de capteur une fois que la chambre a atteint son état de fonctionnement stabilisé. Les valeurs maximales et minimales fournissent une indication directe de la répartition de la température.
L'écart de température peut être calculé à l'aide de la formule suivante :
Plage de température = température maximale mesurée − température minimale mesurée
Écart de température = différence absolue maximale entre les mesures de chaque capteur et la température de référence
Par exemple, si les températures mesurées sont de 178 °C, 181 °C, 183 °C, 179 °C et 180 °C, l'écart de température total est de 5 °C. Ce résultat donne une indication plus pertinente de l'uniformité de la chambre que si l'on se fiait exclusivement à l'affichage du régulateur.
Au cours de la four de cuisson Lors d'un test de répartition de la chaleur, les ingénieurs doivent également examiner les causes potentielles suivantes d'inégalités de température :
- Une répartition inégale de la puissance de l'élément chauffant due aux tolérances des composants ou à des branchements électriques incorrects.
- Volume de circulation insuffisant dû aux performances du moteur du ventilateur ou à une obstruction du flux d'air.
- Isolation inadéquate autour de la chambre, du cadre de la porte ou du panneau arrière.
- Mauvais positionnement du capteur de température ou erreurs d'étalonnage.
- Répartition inégale de la puissance électrique entre les circuits de chauffage.
Essai de rétablissement de la température après l'ouverture de la porte
La récupération de température est un autre indicateur de performance important, en particulier dans les cuisines professionnelles où les opérateurs ouvrent fréquemment la porte du four pour charger, décharger ou inspecter les produits. Chaque ouverture de la porte libère de l'air chaud et laisse entrer de l'air ambiant plus frais dans la chambre. La baisse de température qui en résulte dépend du volume de la chambre, de la qualité de l'isolation, du fonctionnement du ventilateur, de la puissance du chauffage et des conditions de chargement.
Pour réaliser un essai pratique de réception en usine d'un four, les ingénieurs peuvent suivre une procédure normalisée d'ouverture de la porte :
- Régler le four à une température de référence de 180 °C et attendre qu'il atteigne cette température.
- Notez toutes les valeurs indiquées par les capteurs de température avant d'ouvrir la porte.
- Ouvrez la porte pendant une durée contrôlée d'environ 20 à 30 secondes.
- Fermez la porte et notez les températures relevées toutes les 10 à 15 secondes.
- Calculez le temps nécessaire pour que la chambre revienne dans sa plage d'acceptation prédéfinie.
- Répétez la procédure dans les mêmes conditions de charge afin de vérifier la cohérence des résultats.
Les performances de récupération doivent être évaluées en fonction de la puissance de chauffage nominale du four et de l'application prévue. A petit four à convection de comptoir et il ne faut pas s'attendre systématiquement à ce qu'un grand four industriel présente des temps de récupération identiques.
Vérification de la stabilisation thermique
La stabilisation de la température est nécessaire car les fours commerciaux présentent généralement un dépassement initial de la température et des fluctuations périodiques de chauffage. Lorsque le régulateur atteint son point de consigne pour la première fois, la chambre peut continuer à accumuler de la chaleur en raison de l'inertie thermique des éléments chauffants, des composants métalliques internes et des matériaux isolants.
C'est pourquoi les ingénieurs de FLAMEMAX recommandent d'enregistrer les données de température sur une période continue après le cycle de chauffage initial. Une procédure pratique en usine peut consister à prévoir une période d'observation de 15 à 20 minutes après la phase initiale de stabilisation, avec des relevés effectués toutes les minutes.
L'équipe d'ingénieurs doit vérifier que :
- La température moyenne de la chambre reste proche de la température de fonctionnement sélectionnée.
- Les variations de température restent dans les limites d'acceptabilité convenues.
- Les éléments chauffants s'allument et s'éteignent selon la logique de fonctionnement du régulateur.
- Les ventilateurs de circulation assurent un débit d'air stable tout au long de l'essai.
- Aucun point de mesure ne présente de comportement thermique anormal persistant.
Ces mesures démontrent que le four est capable de maintenir des performances de chauffage reproductibles, et non pas simplement d'atteindre la température requise une seule fois.
3. Documentation relative aux équipements d'étalonnage et d'essai
Choisir des instruments de mesure de la température fiables
La précision d'un four commercial L'essai d'uniformité de la température dépend fortement de la qualité des équipements de mesure. Si les capteurs de température ou les instruments d'acquisition de données présentent des erreurs de mesure importantes, les résultats enregistrés risquent de ne pas refléter les performances thermiques réelles du four.
C'est pourquoi le fabricant doit mettre en place une procédure d'étalonnage documentée avant de procéder aux contrôles de réception en usine. Un système professionnel de mesure de la température comprend généralement des thermocouples étalonnés, un enregistreur de données de température multicanaux, un thermomètre de référence et les accessoires de fixation des capteurs appropriés.
Les équipements suivants sont adaptés à la vérification en usine de routine :
- Thermocouples de type K : Convient pour un usage courant four commercial les applications d'essai, avec une plage de mesure adaptée couvrant les températures de fonctionnement nominales du four.
- Enregistreur de données multicanaux : Un système à 9 à 16 canaux permet de surveiller simultanément la température à plusieurs emplacements de la chambre.
- Thermomètre de référence : Utilisé pour vérifier la précision du système de mesure par rapport à une référence traçable.
- Multimètre numérique : Sert à vérifier la tension d'alimentation électrique, la résistance et la continuité, le cas échéant.
- Pince ampèremétrique : Sert à mesurer le courant du circuit de chauffage et à détecter toute charge électrique anormale.
- Appareil de mesure du débit d'air : Utilisé pour analyser les performances des ventilateurs et les problèmes de circulation d'air.
Les intervalles d'étalonnage doivent être déterminés en fonction des spécifications de l'instrument, de sa fréquence d'utilisation, des risques liés aux mesures et des exigences applicables en matière de gestion de la qualité. Les registres d'étalonnage doivent mentionner le modèle de l'instrument, son numéro de série, la date d'étalonnage, l'étalon de référence et la date prévue pour le prochain étalonnage.
Prise en compte des conditions électriques lors des essais en usine
Les conditions électriques ont une influence directe sur les performances de chauffage du four. Fours professionnels peuvent être fabriqués pour différents marchés internationaux, notamment les régions utilisant des alimentations monophasées de 220 à 240 V et les installations industrielles utilisant des alimentations triphasées de 380 à 415 V. La fréquence applicable peut également varier entre 50 Hz et 60 Hz.
Par conséquent, l'essai de réception en usine du four doit être réalisé en utilisant la configuration électrique spécifiée pour le marché de destination. Les ingénieurs doivent vérifier la tension nominale, la fréquence d'alimentation, la configuration des phases, la mise à la terre de protection et l'intensité du circuit avant de commencer les mesures thermiques.
Il convient d'accorder une attention particulière aux points suivants environnement électrique facteurs :
- Fluctuation de la tension d'alimentation : Vérifiez que la tension réelle reste dans la plage de fonctionnement spécifiée pour l'équipement.
- Compatibilité 50 Hz et 60 Hz : Vérifiez que les moteurs de ventilateurs, les composants de commande et les autres dispositifs sensibles à la fréquence sont adaptés au marché cible.
- Équilibrage de charge triphasé : Mesurez la répartition du courant entre les phases afin de détecter toute charge anormale ou tout problème de raccordement.
- Mise à la terre de protection : Vérifiez que la mise à la terre est conforme aux exigences de sécurité électrique en vigueur.
- Protection contre les surintensités : Vérifiez que les disjoncteurs, les fusibles et le câblage sont adaptés à la charge nominale de l'équipement.
- Température ambiante : Notez la température ambiante de l'usine, car elle peut avoir une incidence sur les pertes thermiques et les performances de récupération.
Par exemple, un four conçu pour une installation de 380 V, 50 Hz ne doit pas être accepté sur la seule base d’un essai réussi réalisé dans une configuration électrique incompatible. Le fournisseur doit s’assurer que la configuration testée correspond aux spécifications techniques confirmées par le client.
Enregistrement de la topologie du système et de la configuration de test
Une procédure d'essai reproductible nécessite également une documentation claire topologie du système. Les ingénieurs doivent déterminer comment l'alimentation électrique, le système de commande, les éléments chauffants, le ventilateur de circulation, les capteurs de température et les équipements d'acquisition de données sont interconnectés.
Une architecture type de test pour un four à convection professionnel peut être représentée comme suit :
Alimentation en courant alternatif → Protection du circuit principal → Système de commande → Circuit de l'élément chauffant → Chambre de cuisson
Capteurs de température → Enregistreur de données multicanaux → Analyse de la température → Rapport de réception en usine
Système de commande → Moteur du ventilateur → Système de circulation d'air → Répartition de la chaleur dans la chambre de cuisson
Cette configuration permet aux ingénieurs de déterminer si les valeurs de température anormales proviennent du système de chauffage, du système de circulation d'air, du circuit de commande ou des équipements de mesure.
Pour la production destinée à l'exportation, la documentation d'essai doit également inclure les schémas de câblage, la configuration du tableau de commande, les caractéristiques électriques nominales et les fiches d'identification des composants. Cette documentation permet aux importateurs et aux distributeurs d'évaluer plus facilement la compatibilité des produits avant leur expédition et facilite le service technique ultérieur sur leurs marchés locaux.
4. Convenir des seuils de réussite/échec avant la mise en production
Définition des critères d'acceptation en fonction des exigences de l'application
L'un des principes fondamentaux d'un essai d'acceptation en usine d'un four professionnel consiste à convenir de critères d'acceptation mesurables avant le début de la production en série. Les différentes applications de cuisson en milieu professionnel exigent des niveaux de performance thermique variés. Une boulangerie produisant des pâtisseries délicates peut nécessiter une répartition de la température plus précise qu'un restaurant utilisant le même four pour une cuisson générale.
Par conséquent, il ne convient pas d'appliquer une exigence unique et universelle en matière d'uniformité de la température à tous les modèles de fours. Le fabricant, le fournisseur et l'acheteur doivent convenir ensemble de la température de fonctionnement, des points de mesure, des conditions de chargement, du temps de stabilisation, de l'écart de température et des exigences en matière de récupération.
Le tableau ci-dessous présente des objectifs techniques à titre indicatif pour différentes applications commerciales. Ces valeurs constituent des références recommandées pour une évaluation interne et ne constituent pas des limites réglementaires universelles. Les critères d'acceptation définitifs doivent être confirmés en fonction du modèle de four, de sa capacité nominale, des exigences relatives au produit et de la méthodologie d'essai convenue.
| Scénario d'application | Température de référence | Homogénéité de température recommandée | Axes de test habituels |
|---|---|---|---|
| Petit four à convection pour boulangerie | 160 à 180 °C | ±5 à 8 °C | Un résultat homogène d'une plaque à l'autre |
| Fabrication industrielle de pain | 180–220 °C | ±5 à 10 °C | Répartition entre la chambre haute et la chambre basse |
| Four à pizza | 250–350 °C | En fonction de l'application | Surface de chauffage et bilan thermique de la chambre |
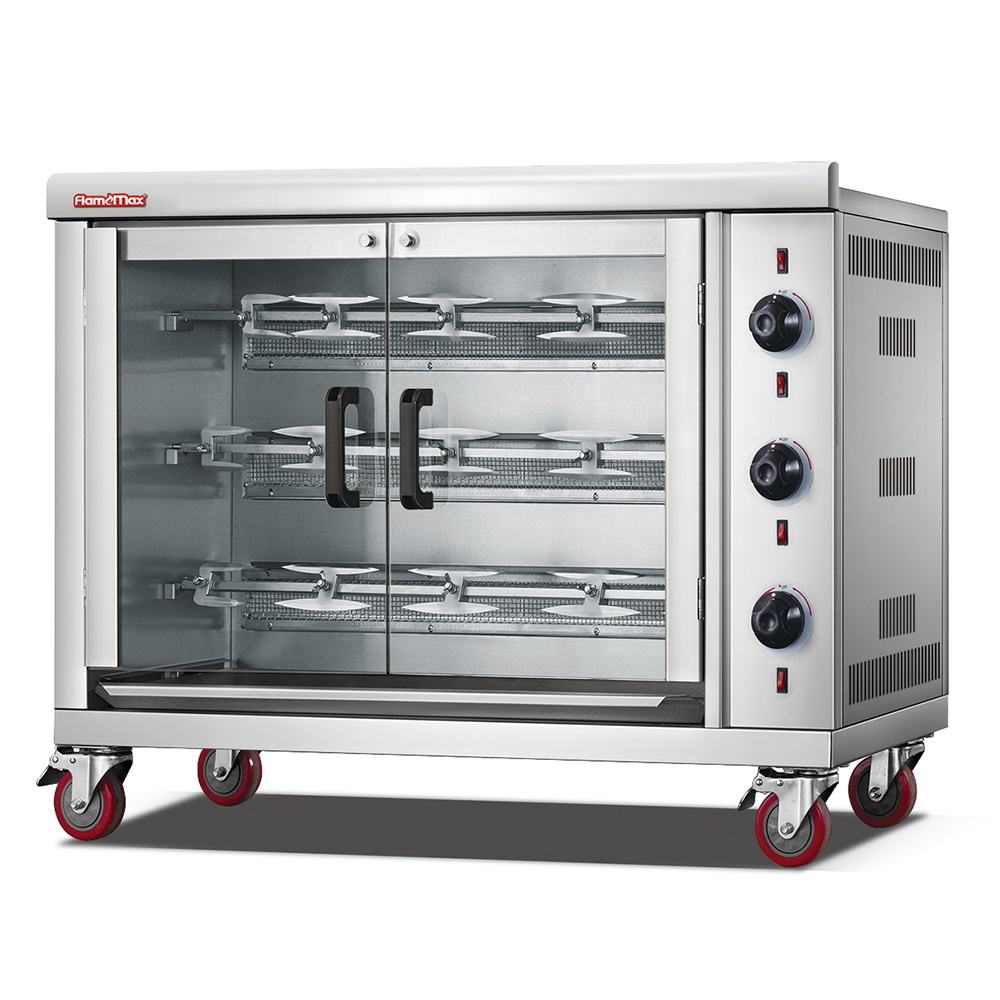
| Four de rôtissage pour restaurant | 160 à 220 °C | ±5 à 10 °C | Récupération de charge et circulation de l'air |
| Four de boulangerie professionnel à grande capacité | 180–250 °C | ±5 à 10 °C | Homogénéité de la température à plusieurs niveaux |
Pour fours à pizza, la température de la surface de cuisson et celle de l'air à l'intérieur de la chambre doivent être évaluées séparément, car elles présentent des caractéristiques thermiques différentes. De même, les fours dotés de technologies de chauffage différentes doivent être évalués à l'aide de procédures de mesure adaptées à leur conception.
Création d'une liste de contrôle standardisée pour les inspections « admis/refusé »
Avant le début de la production, l'entreprise acheteuse et l'usine doivent établir une liste de contrôle écrite. Ce document permet d'éviter les désaccords liés à des interprétations divergentes des performances acceptables du four.
Une liste de contrôle pratique pour la réception peut inclure :
- Performances de chauffage : Le four doit atteindre la température de fonctionnement convenue dans le délai de chauffage spécifié.
- Homogénéité de la température : Toutes les positions des capteurs désignées doivent rester dans la plage d'écart de température convenue pendant le fonctionnement en régime stabilisé.
- Rétablissement de la température : Après un essai normalisé d'ouverture de porte, la chambre doit revenir dans la plage d'acceptation spécifiée dans le délai convenu.
- Précision de régulation : L'affichage du régulateur et les mesures de référence indépendantes doivent rester dans les limites de tolérance convenues.
- Caractéristiques électriques : La tension, le courant, l'équilibre des phases et la mise à la terre de protection doivent être conformes aux spécifications de l'équipement.
- Fonctionnement du ventilateur : Le système de circulation doit fonctionner de manière régulière, sans bruit anormal, sans vibration et sans interruption du débit d'air.
- Mesures de sécurité : Les fonctions de protection contre la surchauffe et de sécurité électrique concernées doivent fonctionner correctement.
- Documentation : Tous les résultats de mesure et toutes les informations relatives à l'étalonnage doivent être consignés et traçables.
Lorsqu'un résultat de test ne répond pas aux exigences convenues, l'usine doit rechercher la cause sous-jacente plutôt que de se contenter de régler l'affichage du régulateur. Les mesures correctives possibles comprennent le remplacement d'un élément chauffant défectueux, le réglage des composants du flux d'air, la vérification de l'installation des capteurs, l'amélioration de l'étanchéité de la porte ou la correction des connexions électriques.
Réalisation d'essais pilotes avant la production en série
Pour les importateurs et les distributeurs en gros qui achètent des fours professionnels en grandes quantités, les essais pilotes constituent un moyen efficace de réduire les risques liés à la qualité. Plutôt que d'attendre que la totalité de la commande ait été fabriquée, l'acheteur peut demander un échantillon de production représentatif afin de procéder à une évaluation complète four de cuisson test de répartition de la chaleur.
Par exemple, un distributeur qui commande 100 fours à convection commerciaux Dans le cadre d'un projet régional d'équipement hôtelier, il peut être demandé de procéder à une vérification thermique des unités pilotes sélectionnées avant d'approuver la production en série. Les résultats de ces essais peuvent alors servir de norme de référence pour les lots de production suivants.
FLAMEMAX recommande de mettre en œuvre les procédures de contrôle de production suivantes :
- Vérifiez les caractéristiques électriques et les exigences d'utilisation avant la fabrication.
- Réaliser un essai d'uniformité de la température sur une unité pilote en utilisant la configuration de chargement convenue.
- Examiner les données de mesure et valider les critères d'acceptation avec l'acheteur.
- Appliquer des procédures d'inspection cohérentes aux unités de production suivantes.
- Effectuer le contrôle du produit 100% avant l'emballage, conformément au plan de qualité de production applicable.
- Conservez les rapports d'inspection à des fins de traçabilité et pour référence ultérieure dans le cadre du service après-vente.
Ce processus s'avère particulièrement utile pour les projets OEM et ODM, dans le cadre desquels les importateurs exigent des performances constantes sur plusieurs lots de production commercialisés sous leurs propres marques.
5. Mise en œuvre en usine : intégration de la vérification de la température dans l'expédition Contrôle qualité
Relier l'inspection technique à la gestion de la production
A four commercial L'essai d'uniformité de la température ne doit pas être considéré comme une activité technique isolée. Il doit être intégré au système de gestion de la qualité de la production du fabricant, en établissant un lien entre le contrôle des composants, la vérification de l'assemblage, les essais fonctionnels et l'autorisation finale d'expédition.
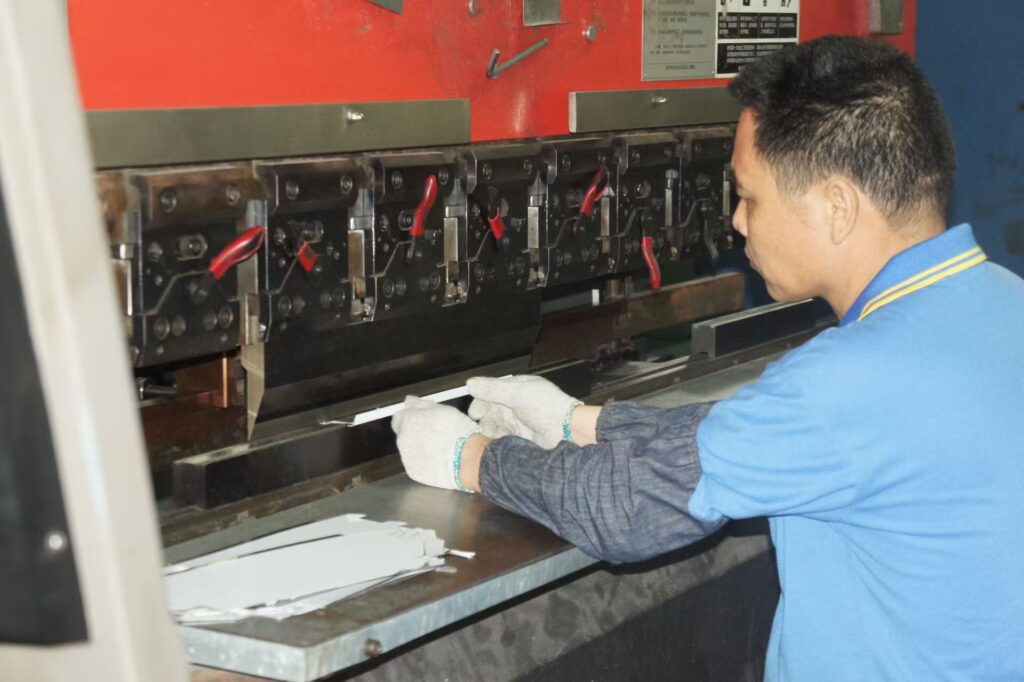
Pour un fabricant professionnel d'équipements de cuisine professionnelle, le processus d'inspection commence avant même que le four fini n'entre dans la zone d'essai. Les éléments chauffants, les régulateurs de température, les moteurs de ventilateurs, le câblage électrique et les matériaux d'isolation doivent être vérifiés par rapport aux spécifications approuvées du produit.
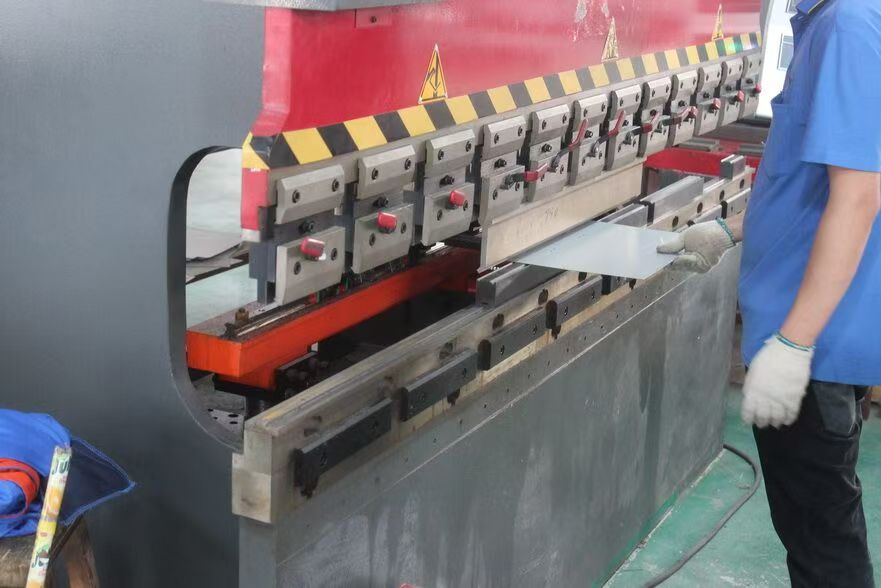
Lors du montage, les ingénieurs doivent vérifier que les éléments chauffants sont correctement installés, que les bornes électriques sont bien raccordées, que les capteurs de température sont positionnés avec précision et que le ventilateur de circulation fonctionne sans problème.
Une fois le four entièrement assemblé, l'usine peut suivre une séquence standardisée :
- Étape 1 – Inspection visuelle : Vérifiez la chambre, la porte, les charnières, l'isolation, le panneau de commande et la finition extérieure.
- Étape 2 – Contrôle électrique : Vérifiez la compatibilité de l'alimentation, les raccordements électriques, la mise à la terre et les dispositifs de protection.
- Étape 3 – Contrôle fonctionnel : Vérifiez le bon fonctionnement du régulateur, l'activation de l'élément chauffant et les performances du ventilateur.
- Étape 4 – Inspection thermique : Réalisez l'essai d'uniformité de la température du four professionnel dans les conditions convenues.
- Étape 5 – Documentation : Remplissez le rapport sur les températures et déterminez les mesures correctives à prendre.
- Étape 6 – Validation finale : Vérifiez que l'équipement répond aux exigences d'inspection applicables avant de l'emballer.
Gérer les différentes exigences des marchés d'exportation
Les distributeurs internationaux achètent souvent fours professionnels pour des marchés présentant des normes électriques, des agencements de cuisine et des environnements d'exploitation différents. Un fournisseur qui dessert des clients en Europe, en Amérique du Sud, en Afrique et en Asie du Sud-Est doit donc tenir compte des exigences spécifiques à chaque marché lors de la préparation des procédures de réception en usine.
Par exemple, un distributeur sud-africain peut privilégier des équipements adaptés aux installations électriques locales et à l'activité quotidienne intense d'un restaurant. Un importateur péruvien d'équipements hôteliers peut avoir besoin de configurations personnalisées des panneaux de commande, d'une identification visuelle spécifique et d'une documentation technique adaptée à son réseau de distribution.
L'équipe d'ingénierie doit vérifier les informations suivantes avant le lancement de la production :
- Tension et fréquence nominales du pays de destination.
- Configuration électrique monophasée ou triphasée.
- Puissance nominale et intensité nominale requises.
- Langue du panneau de commande et mode d'emploi.
- Exigences applicables en matière de sécurité électrique et de conformité des produits.
- Capacité du four, dimensions des plaques et utilisations prévues.
- Spécifications relatives à la marque OEM et à l'emballage, adaptées aux besoins spécifiques du client.
Les contraintes environnementales doivent également être prises en compte lors de l'évaluation de la fiabilité opérationnelle. Les cuisines professionnelles peuvent être soumises à des températures ambiantes élevées, à des ouvertures fréquentes des portes, à une ventilation limitée et à des fluctuations de l'alimentation électrique. Toutefois, les essais en usine doivent établir une distinction entre les performances vérifiées des équipements et les conditions environnementales qui n'ont pas été prises en compte dans le cahier des charges approuvé du produit.
En consignant ces exigences avant l'expédition, le fabricant peut fournir aux distributeurs des informations techniques plus fiables et réduire le risque de problèmes d'installation après la livraison.
6. Préparation du rapport final d'essai de réception en usine du four
Création de rapports d'inspection traçables
Le rapport final de réception en usine constitue la preuve technique que le four a été soumis aux procédures d'inspection requises. Pour les acheteurs en gros, les importateurs et les distributeurs de matériel hôtelier, un rapport complet inspire davantage confiance qu'une simple déclaration indiquant que le four a passé avec succès les essais en usine.
Chaque rapport doit contenir les informations suivantes :
- Modèle du produit, numéro de série et référence du lot de fabrication.
- Tension nominale, fréquence, configuration des phases et consommation électrique.
- Température ambiante et conditions d'essai en usine applicables.
- Température de consigne et valeurs réelles affichées par le régulateur.
- Emplacements des capteurs de température et identification des équipements de mesure.
- Configurations d'essai avec chambre vide et avec chambre chargée, le cas échéant.
- Les relevés de température de tous les points de mesure.
- Température maximale, température minimale et plage de températures calculée.
- Temps de rétablissement de la température après la procédure normalisée d'ouverture de la porte.
- Informations relatives à l'étalonnage et registres des équipements de mesure.
- Les registres relatifs à la détermination de la conformité (« réussi/échoué ») et aux mesures correctives, le cas échéant.
- Date de l'inspection et nom du responsable du contrôle qualité.
Les données de température doivent être conservées dans un format permettant aux ingénieurs et aux acheteurs d'examiner le processus de mesure. Un enregistreur de données multicanaux peut fournir des enregistrements chronologiques, tandis que les tableaux de répartition de la température facilitent la comparaison entre différentes positions au sein de la chambre.
Utiliser les données d'inspection pour améliorer la production future
La vérification de la température fournit également des informations précieuses pour l'amélioration continue des produits. Lorsque plusieurs unités issues d'un même lot de production présentent des écarts de température similaires, l'équipe d'ingénieurs peut déterminer si le problème provient d'une caractéristique de conception commune ou d'un processus de fabrication.
Par exemple, des écarts de température récurrents entre les parties avant et arrière peuvent indiquer que la répartition du flux d'air doit être optimisée. Un dépassement constant de la température peut suggérer que les paramètres du régulateur ou le positionnement des capteurs doivent être ajustés. Une récupération lente sur plusieurs unités peut indiquer une capacité de chauffage insuffisante, des pertes de chaleur excessives ou des conditions de charge dépassant celles prévues lors de la conception.
En analysant ces résultats, FLAMEMAX peut améliorer le choix des composants, les procédures d'assemblage, la conception de l'isolation thermique et la configuration du système de contrôle. Les rapports de qualité qui en découlent aident également le fournisseur à apporter une assistance technique plus efficace lorsque les distributeurs sont confrontés à des questions d'ordre opérationnel après l'installation.
Pour les commandes OEM et ODM de grand volume, il est particulièrement important de respecter des normes de contrôle cohérentes, car les performances des produits doivent rester stables d'un lot à l'autre, quelles que soient les configurations de marque et les marchés de destination.
Conclusion
Une approche systématique four commercial Le test d'uniformité de la température permet de vérifier la régularité du chauffage, la fiabilité électrique et les performances opérationnelles avant l'expédition. FLAMEMAX propose un accompagnement professionnel en matière de fabrication, de personnalisation et de contrôle qualité. Contactez [email protected] ou rendez-vous sur www.flamemax.com pour discuter de vos besoins en fours industriels et d'une éventuelle collaboration en tant qu'équipementier (OEM).

 Français
 English
 Español
 Italiano
 日本語
 Deutsch
 Русский
 한국어
 简体中文